

自动化过程控制系统(L2)
连铸过程控制系统(L2)解决方案

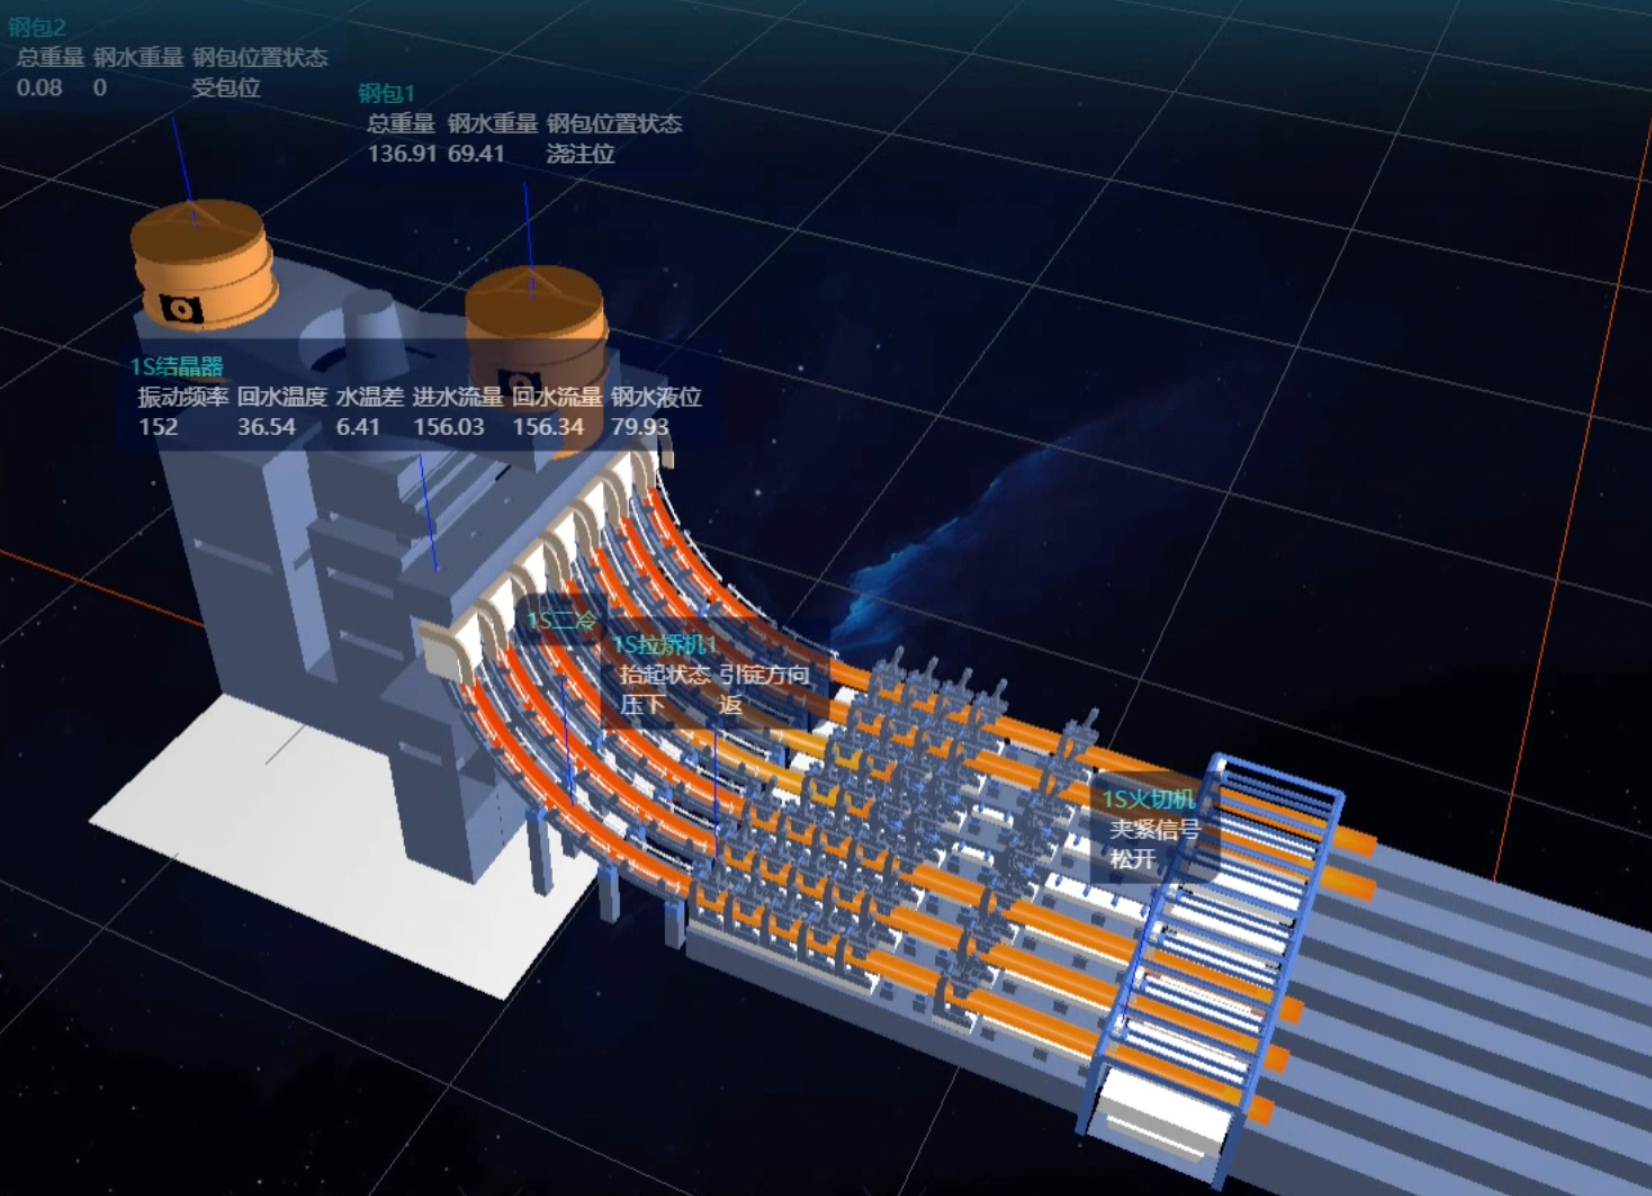

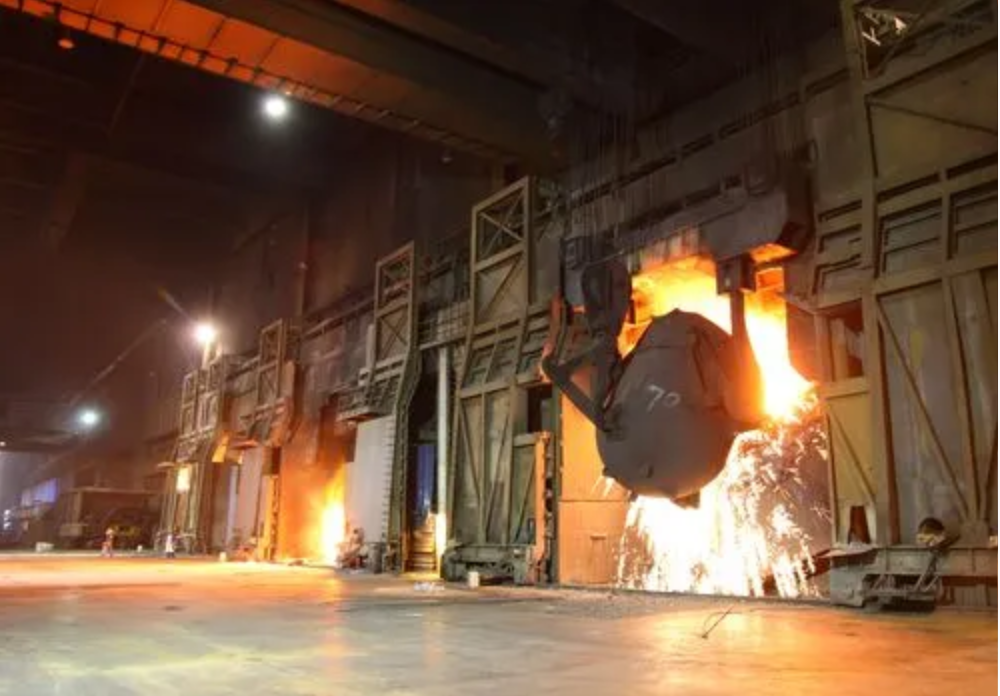
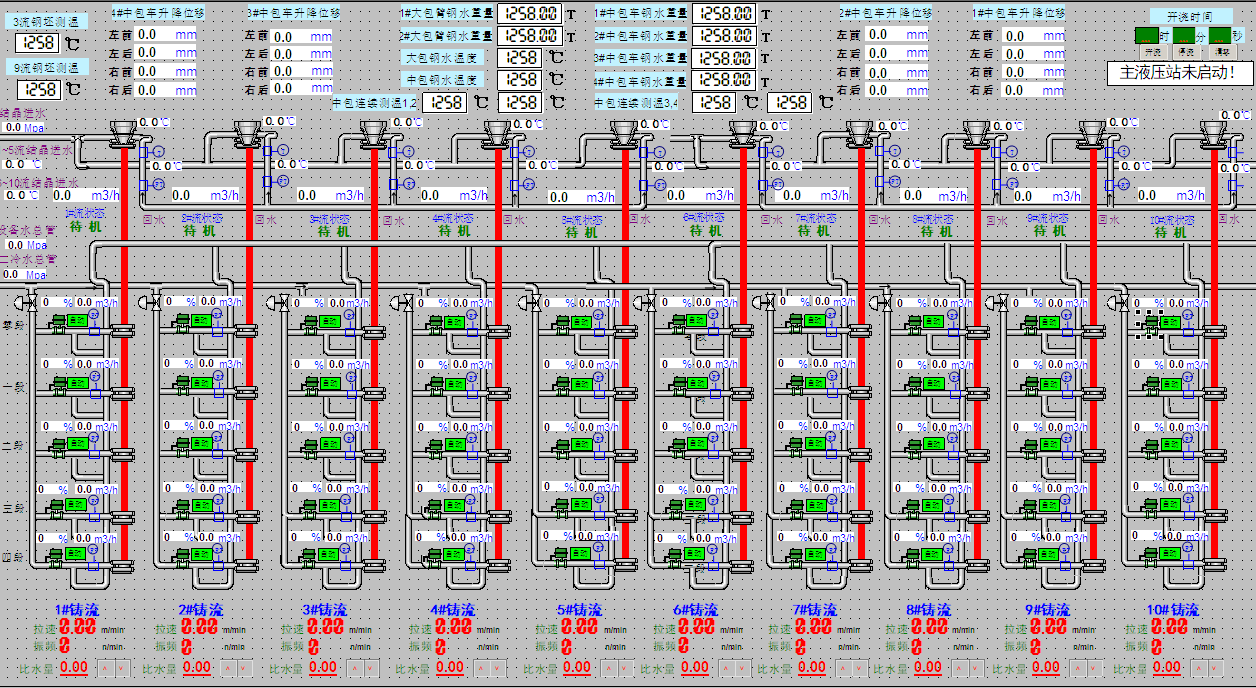
连铸是将钢水连续不断地铸成钢坯的过程。生产工艺过程是将大包钢水浇注到中包车,再由中包车分别浇铸到结晶器中,钢水通过结晶器冷却形成坯壳,出结晶器后经过扇形段、二冷区,将钢坯矫直冷却,火焰切割机根据生产要求将钢坯切割,再将切割好的钢坯喷号后,输送到轧钢车间。连铸生产需要严格的数据指导和一套自动化的生产流程,连铸二级系统是连铸生产过程中用于控制和优化连铸工艺的计算机系统,通过严密的算法,精准的数据实现生产过程自动化。
二级系统功能主要包括:实时数据采集、数字孪生、物料跟踪、生产计划、生产过程实绩、实时数据、历史数据、动态配水、混钢模型、质量判定、切割优化、统计分析等等。
连铸过程控制系统通过先进的控制技术、实时监控和质量检测,实现了连铸过程的自动化和智能化。这种解决方案不仅提高了生产效率和产品质量,还确保了生产的安全性和可持续性,为钢铁工业的现代化发展提供了有力支持。
连续热镀锌铝镁机组过程控制系统(L2)解决方案
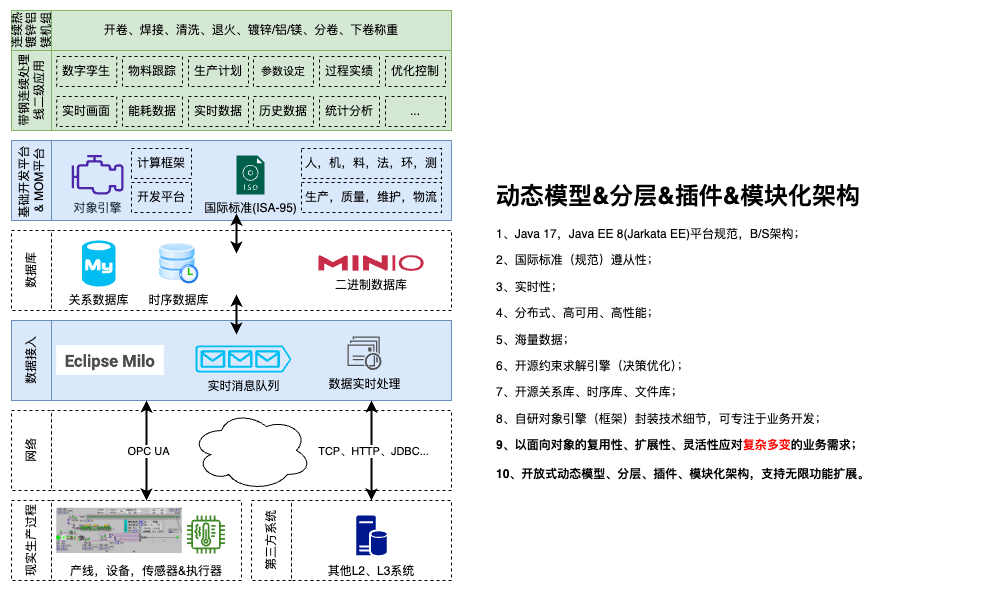
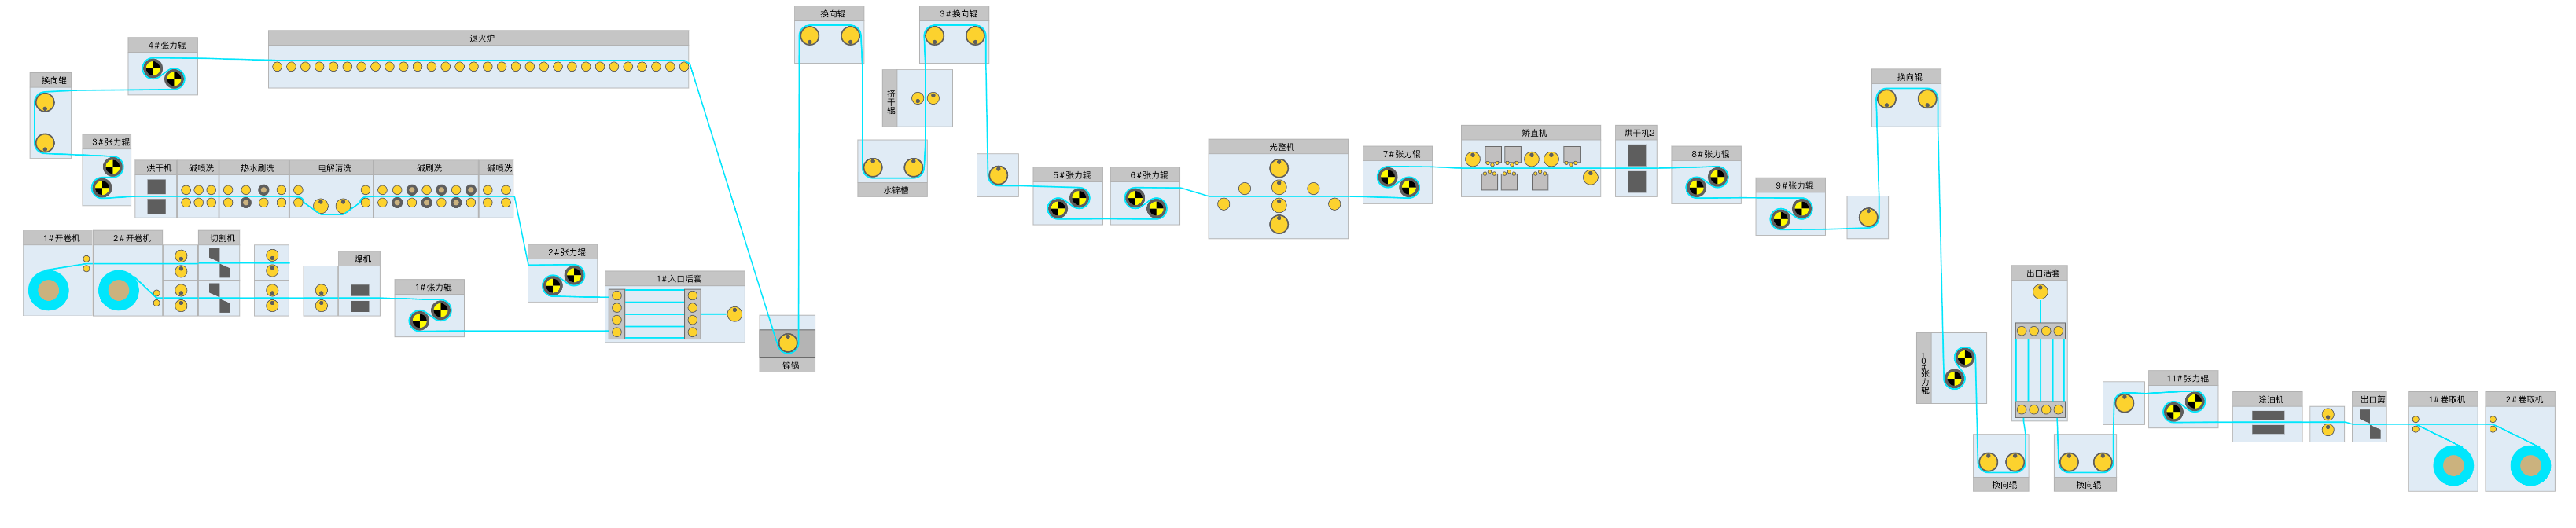

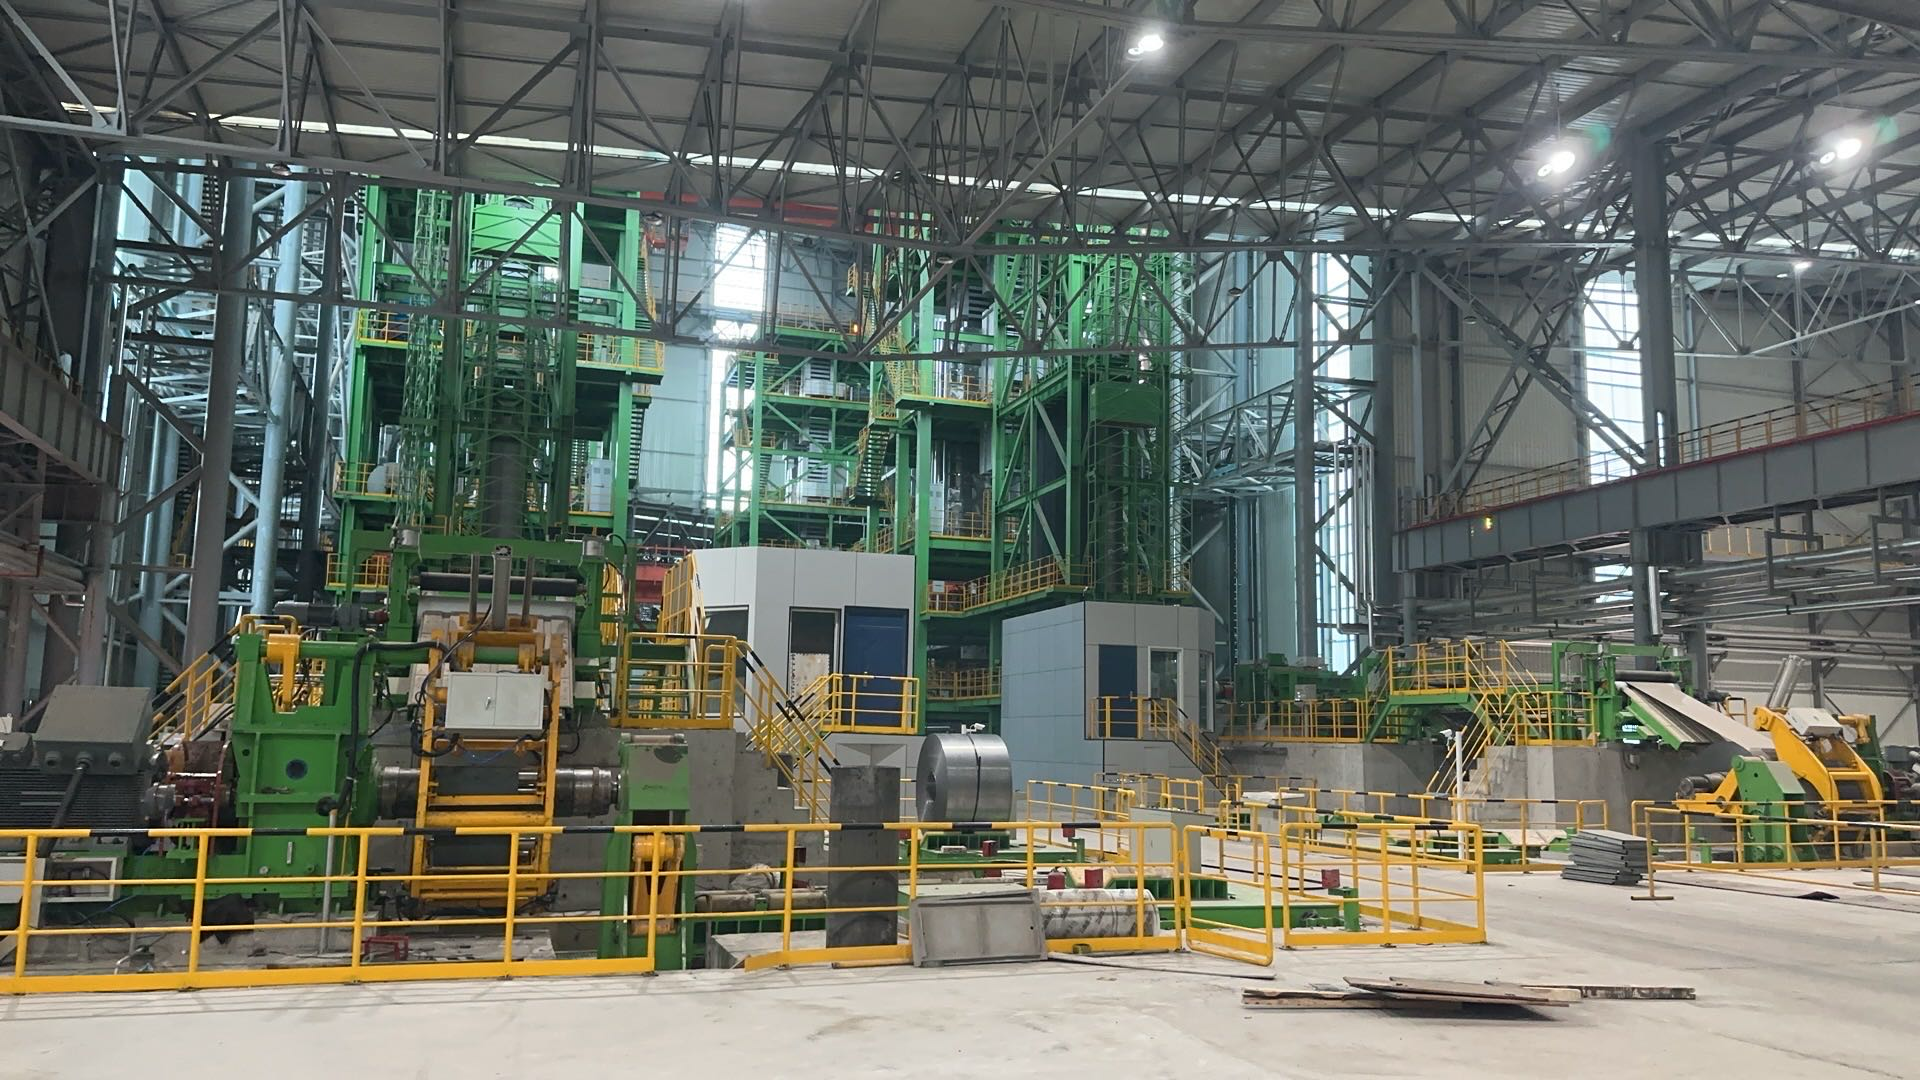
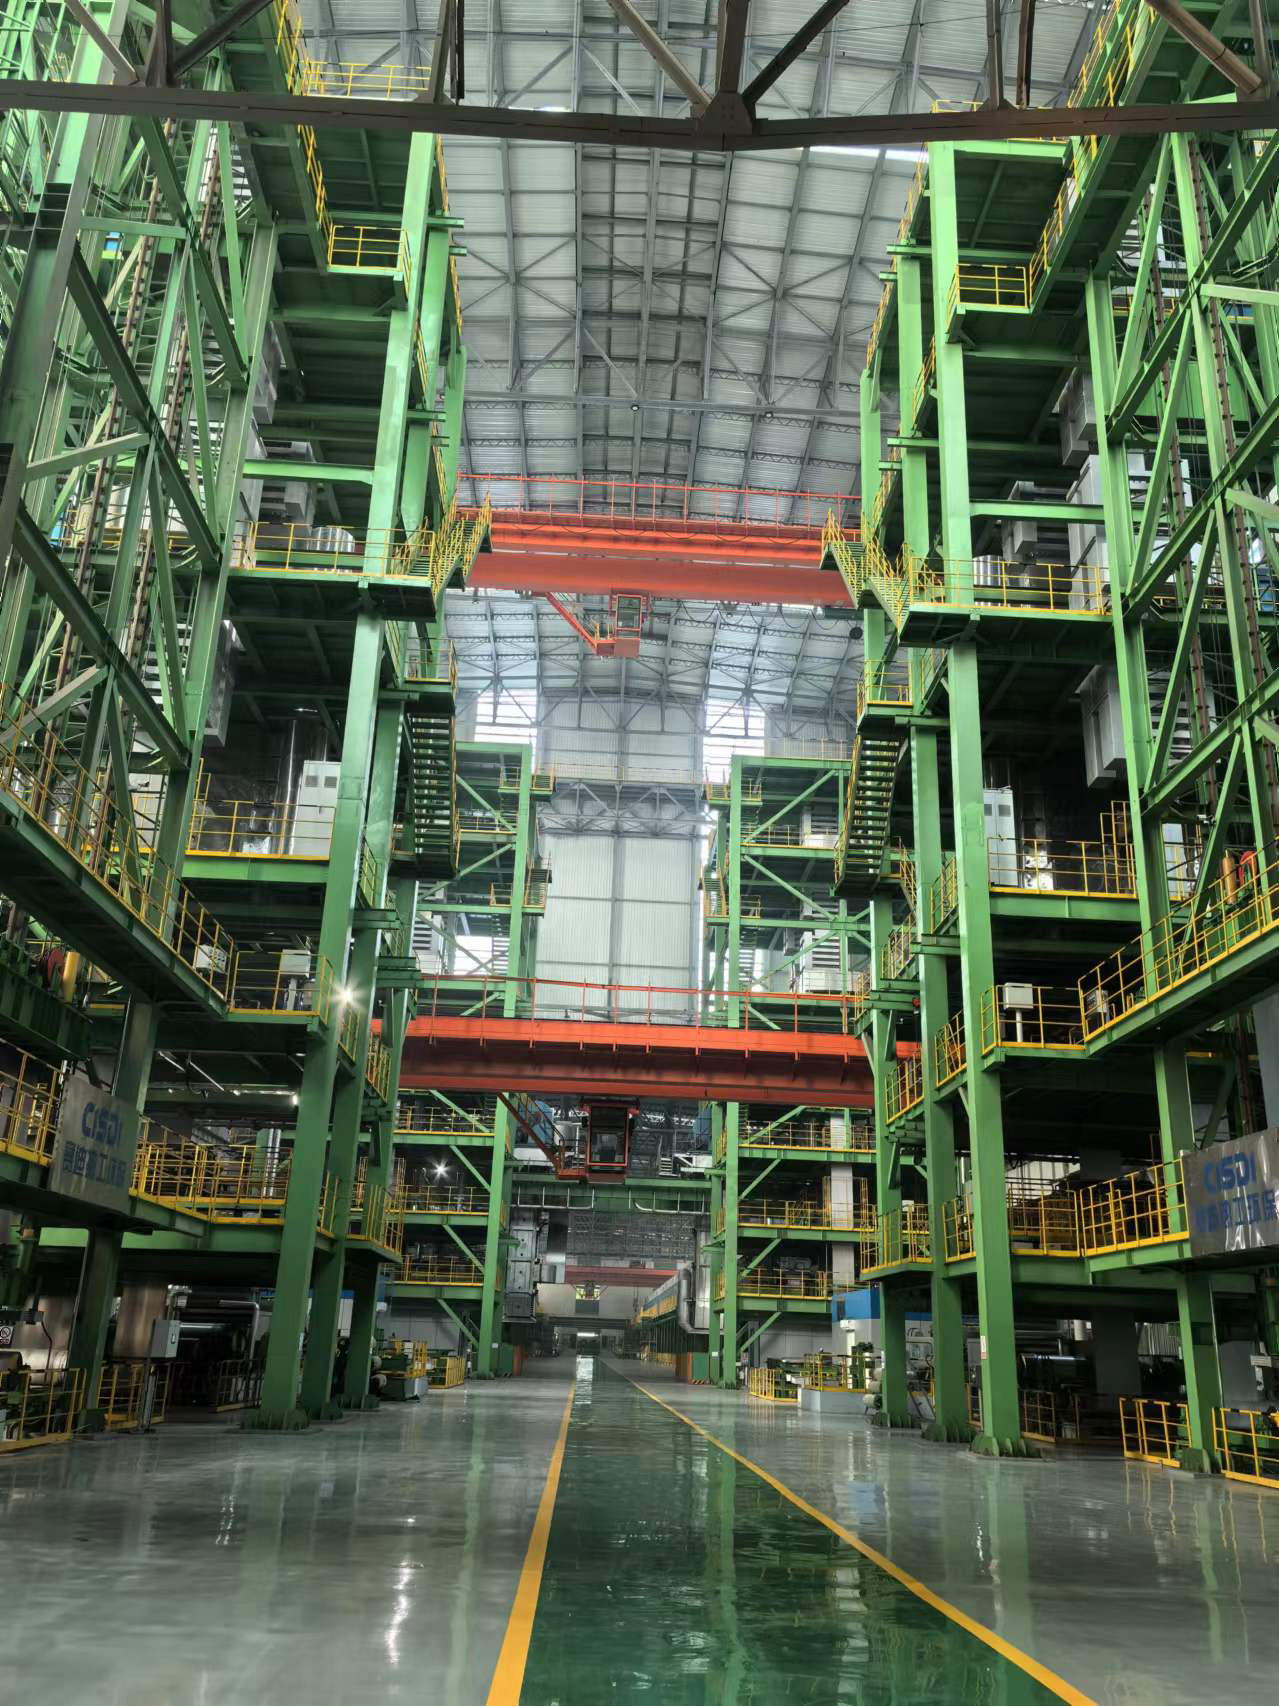
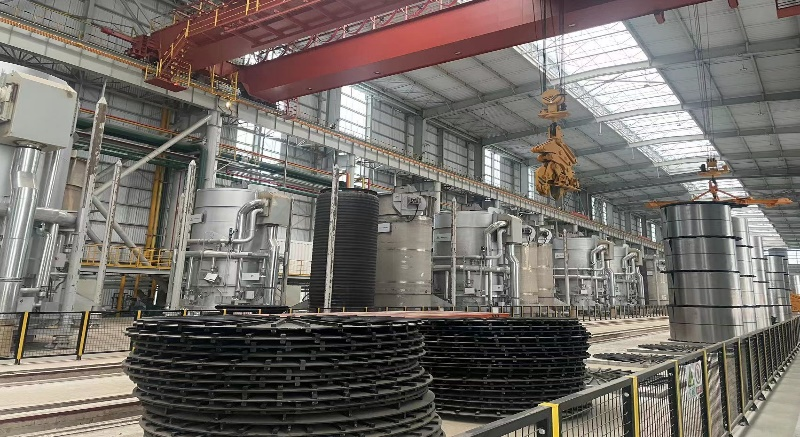
连续热镀锌镁铝机组是一种先进的带钢表面处理生产线,用于生产具有优异防腐性能和高强度的镁铝镀锌板。连续热镀锌镁铝机组二级系统是用于控制和优化生产过程的计算机系统。
二级系统的控制范围从钢卷上鞍座开始,经过开卷、焊接、清洗、退火、镀锌、分卷到下卷称重结束,主要实现的功能有生产计划的接收处理、机组设定值生成及管理、物料跟踪、轧辊管理、过程数据收集处理、产品质量分析、报表生成打印及相关的数据存储、数据通讯、操作画面等功能。
二级系统功能主要包括:实时数据采集、数字孪生、物料跟踪、生产计划、工艺参数设定和下发、生产过程实绩、生产过程优化控制、实时画面、能耗数据、实时数据、历史数据、统计分析等等。
连续热镀锌镁铝处理线二级系统是现代表面处理生产线中的关键技术装备,通过先进的自动化控制和数据分析手段,帮助企业实现高效、稳定和高质量的产品生产。
冷轧硅钢机组过程控制系统(L2)解决方案
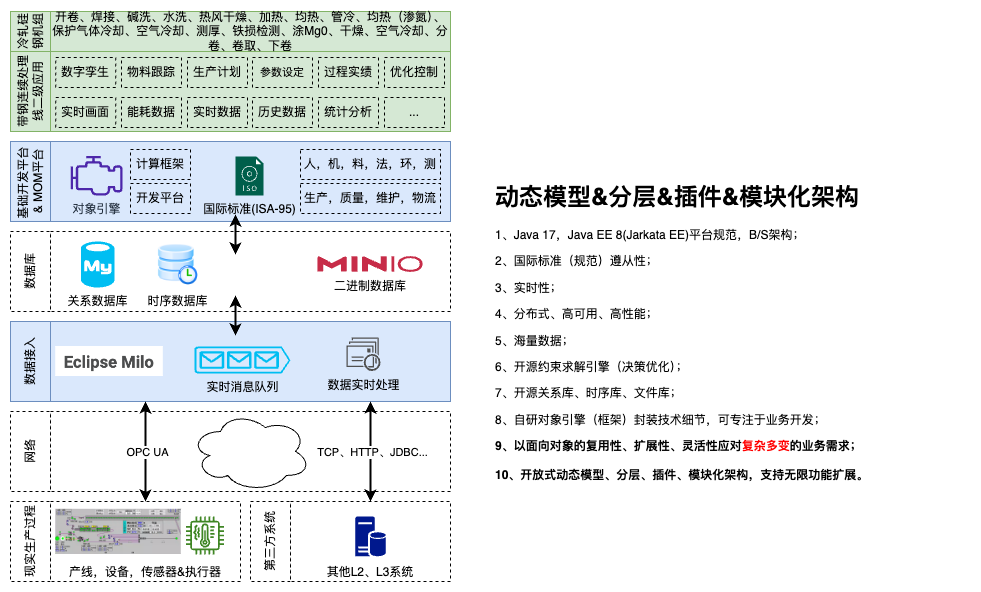
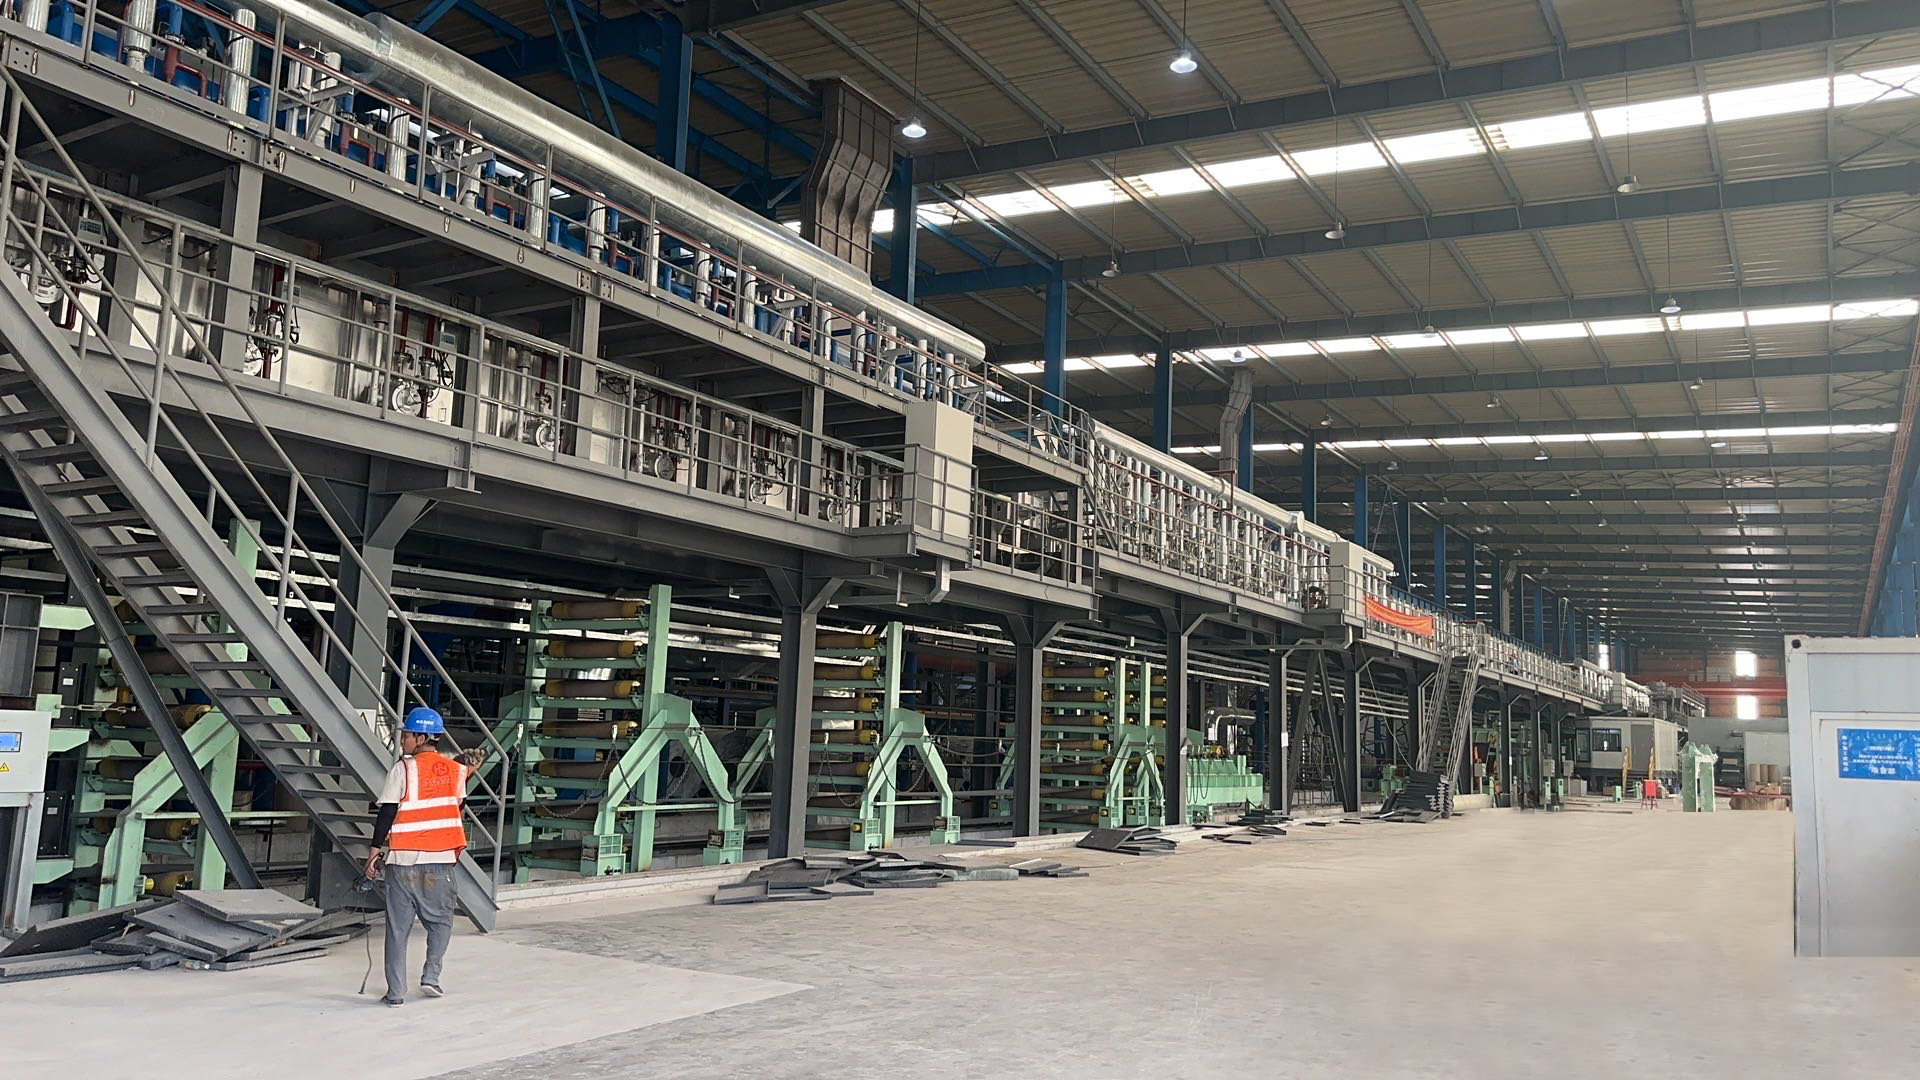
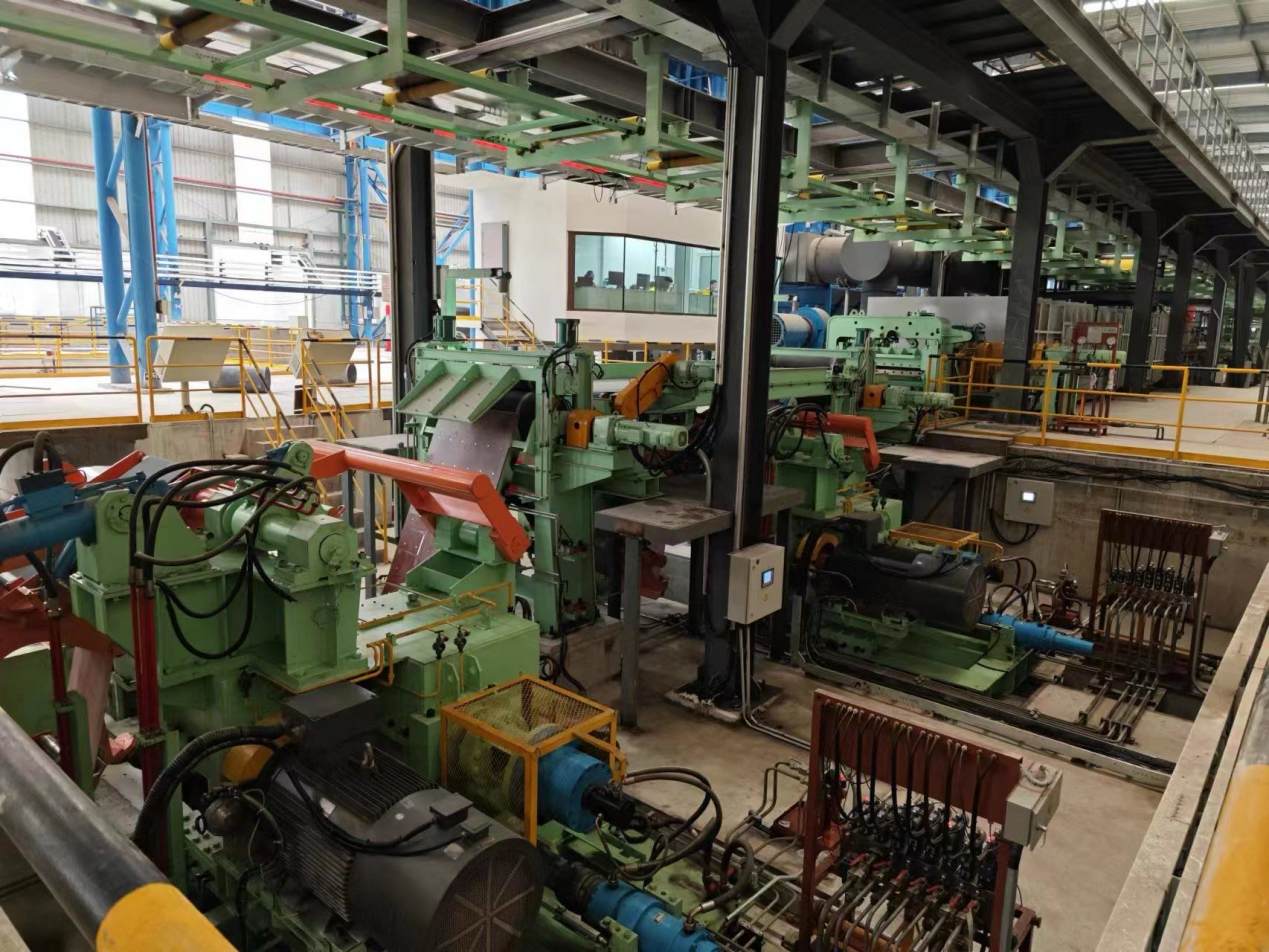
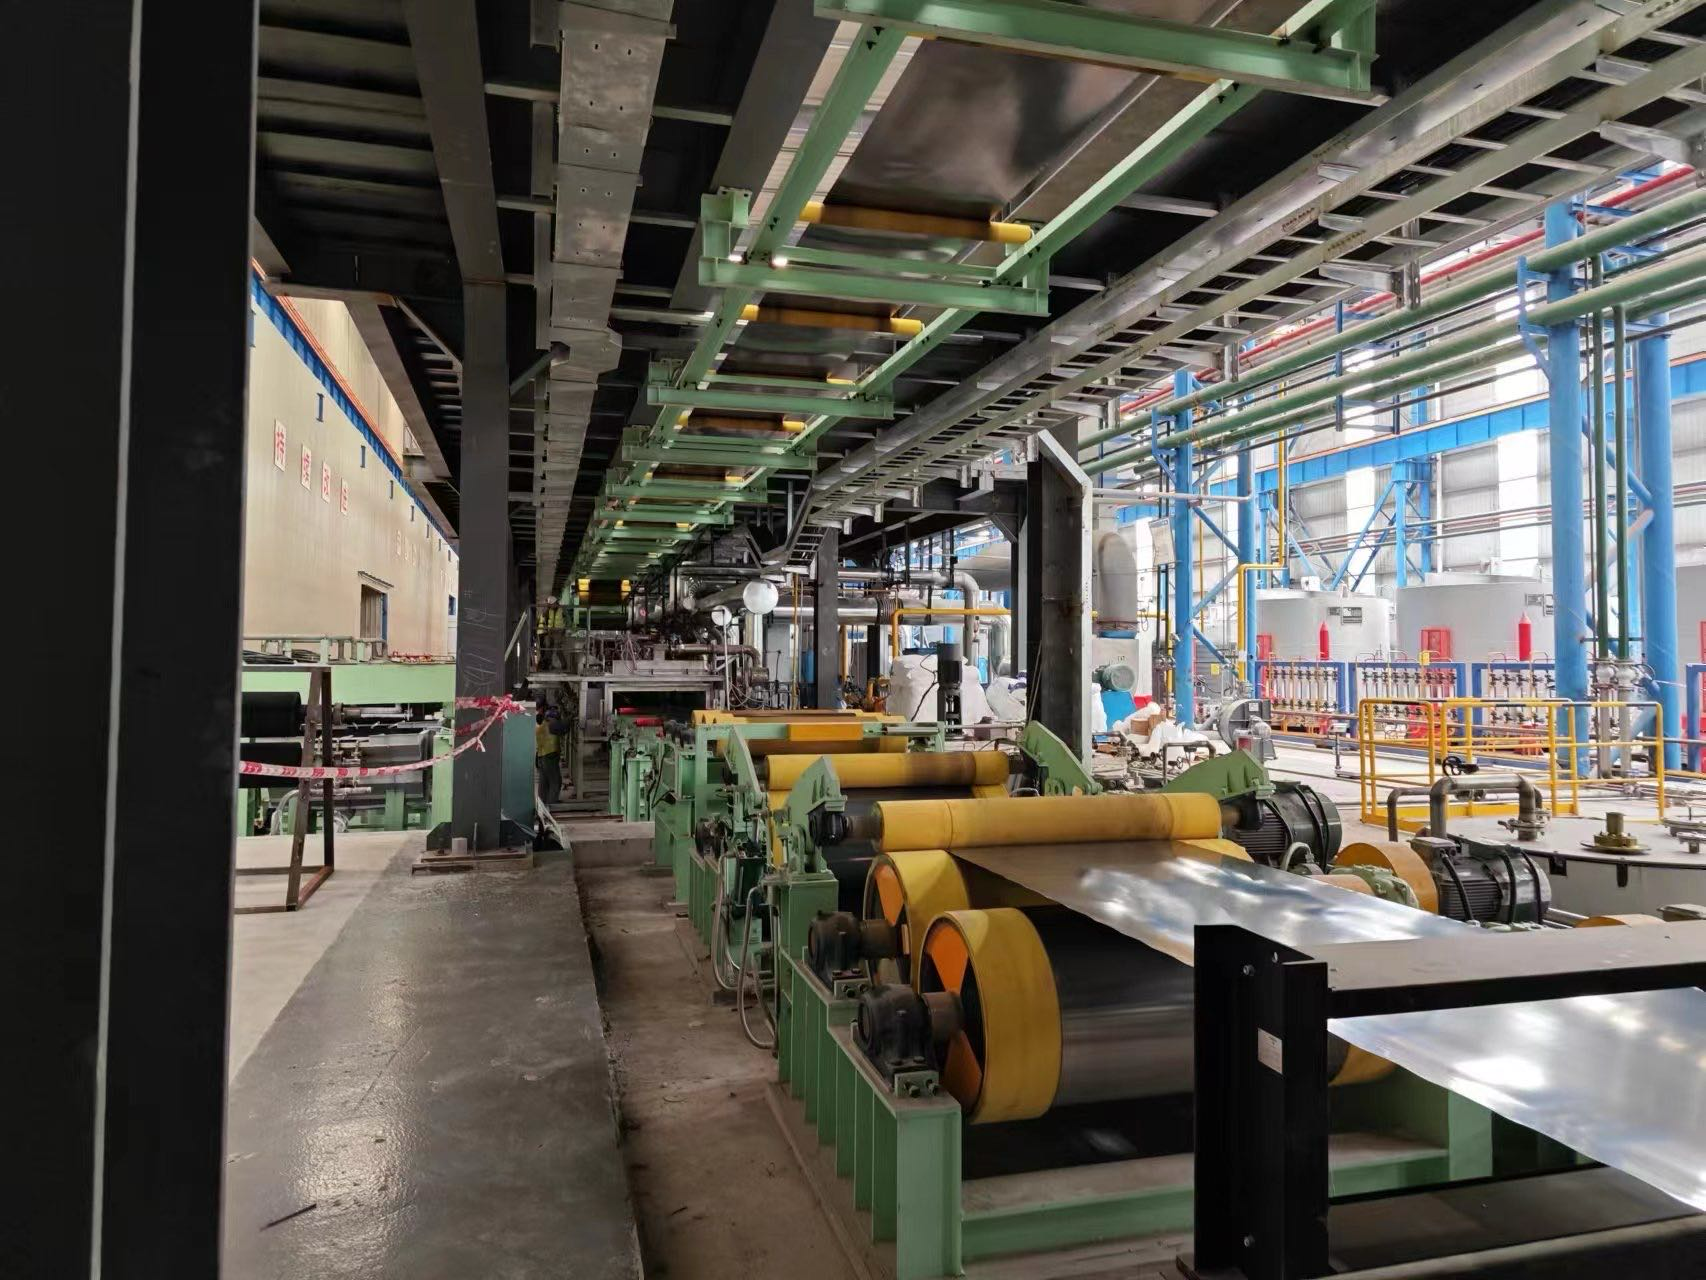
冷轧硅钢作为重要的电工材料,广泛应用于变压器、电机和发电设备中。为了确保硅钢的优异磁性能和机械性能,冷轧硅钢机组过程控制系统(L2系统)的设计和实施至关重要。L2系统解决方案包括但不限于连续脱碳退火及涂氧化镁机组、连续热拉伸平整机组。冷轧硅钢机组二级系统是用于控制和优化生产过程的计算机系统。
以连续脱碳退火及涂氧化镁机组为例,二级系统的控制范围从钢卷上鞍座开始,经过开卷、焊接、清洗、干燥、加热、冷却、测厚、铁损检测、涂氧化镁、干燥、空气冷却、分卷、卷取到下卷结束。
二级系统功能主要包括:实时数据采集、数字孪生、物料跟踪、生产计划、工艺参数设定和下发、生产过程实绩、生产过程优化控制、实时画面、能耗数据、实时数据、历史数据、统计分析等等。
硅钢机组过程控制系统通过先进的控制技术、实时监控和质量检测,实现了硅钢生产过程的自动化和智能化。这种解决方案不仅提高了生产效率和产品质量,还确保了生产的安全性和可持续性,为电工钢的高效生产提供了有力支持。
钢板热处理线过程控制系统(L2)解决方案

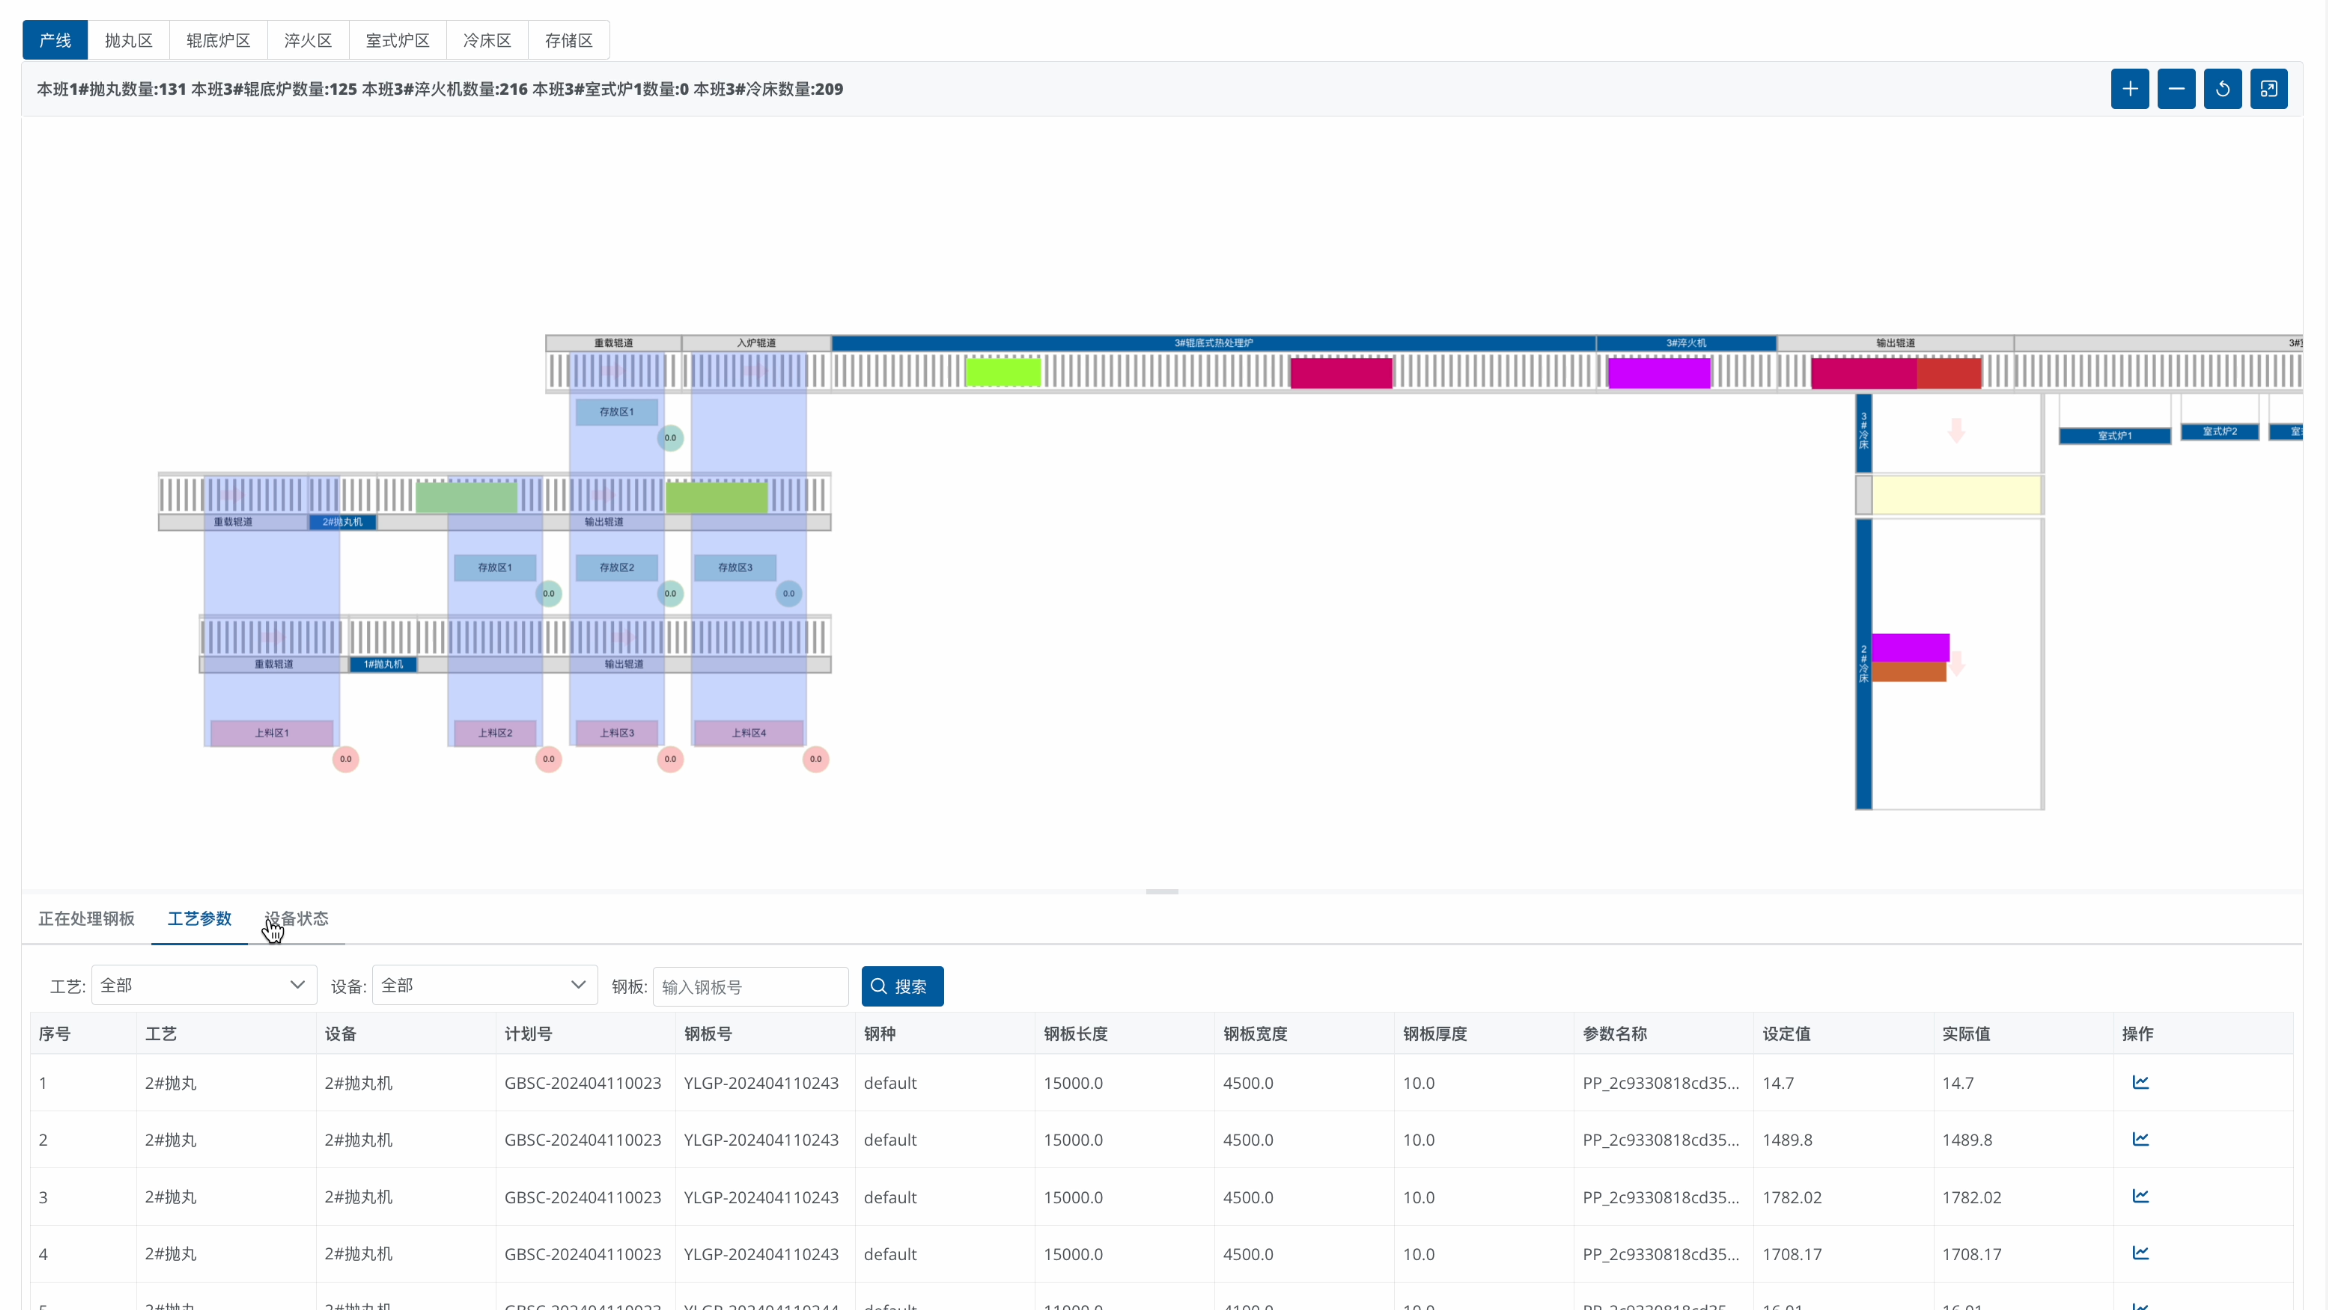
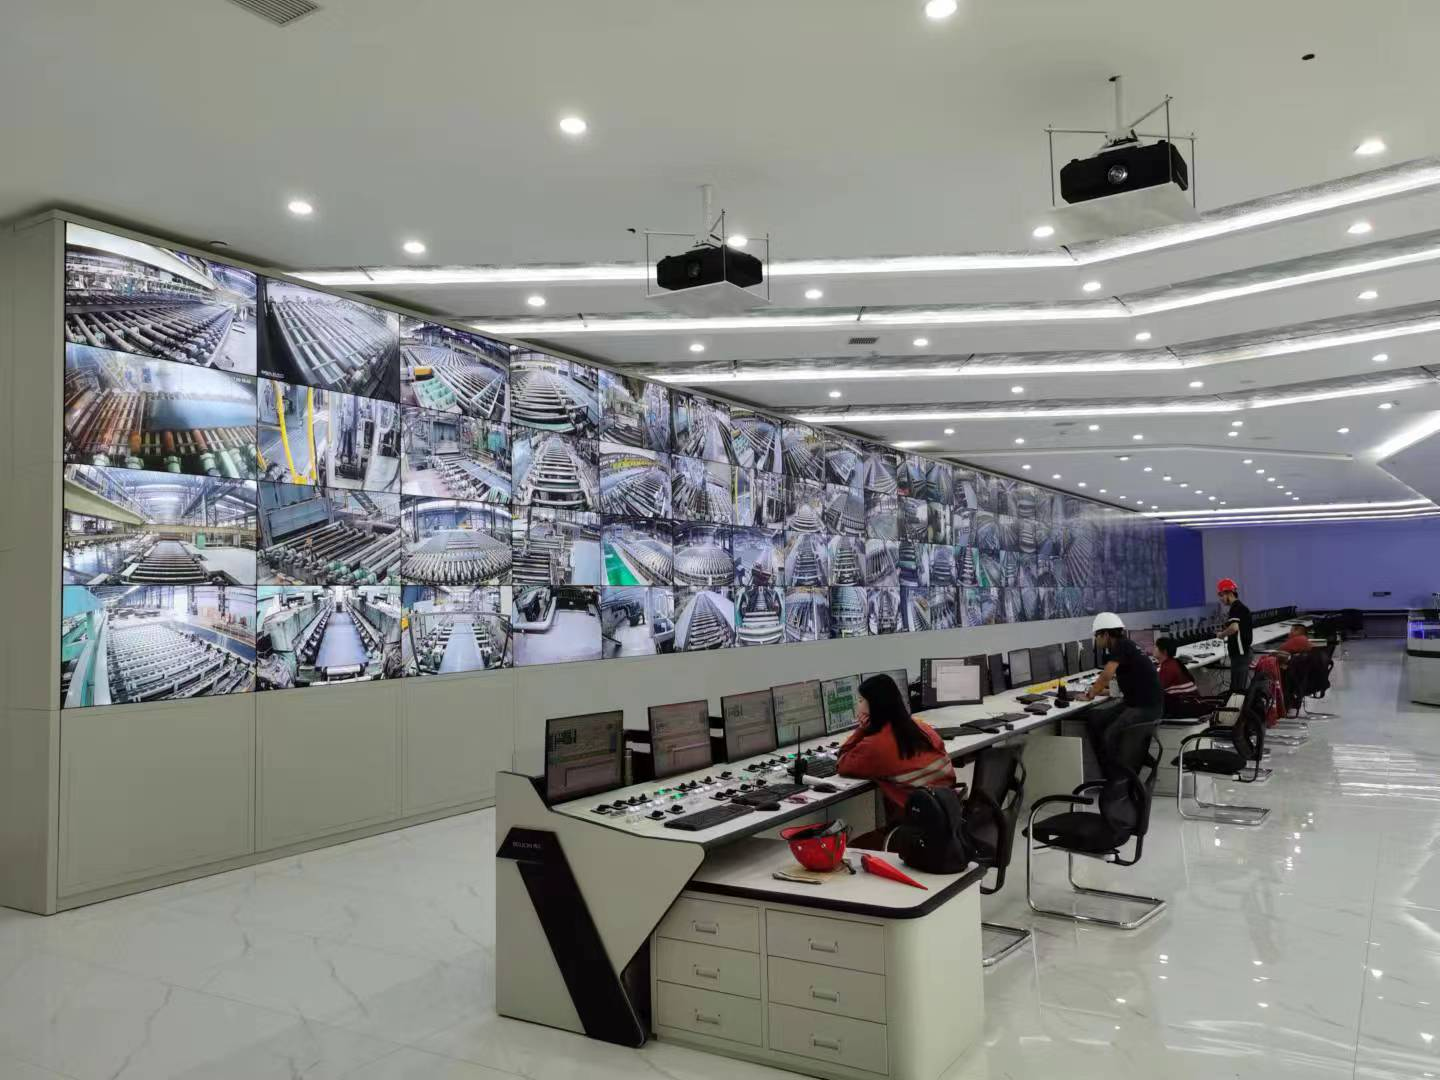
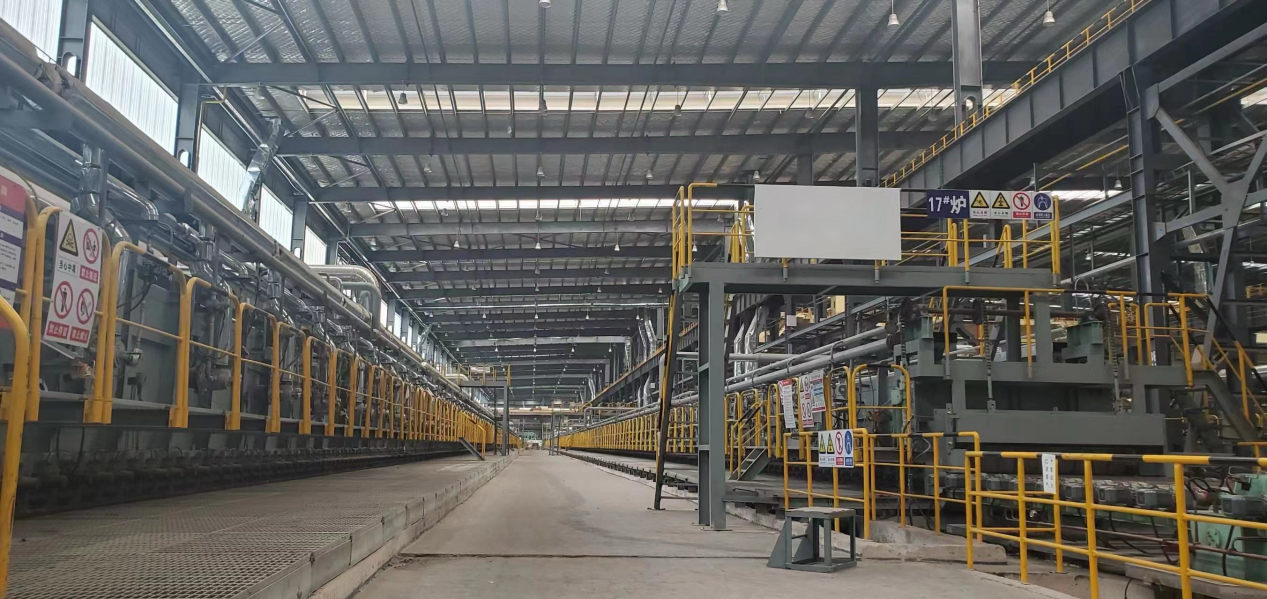
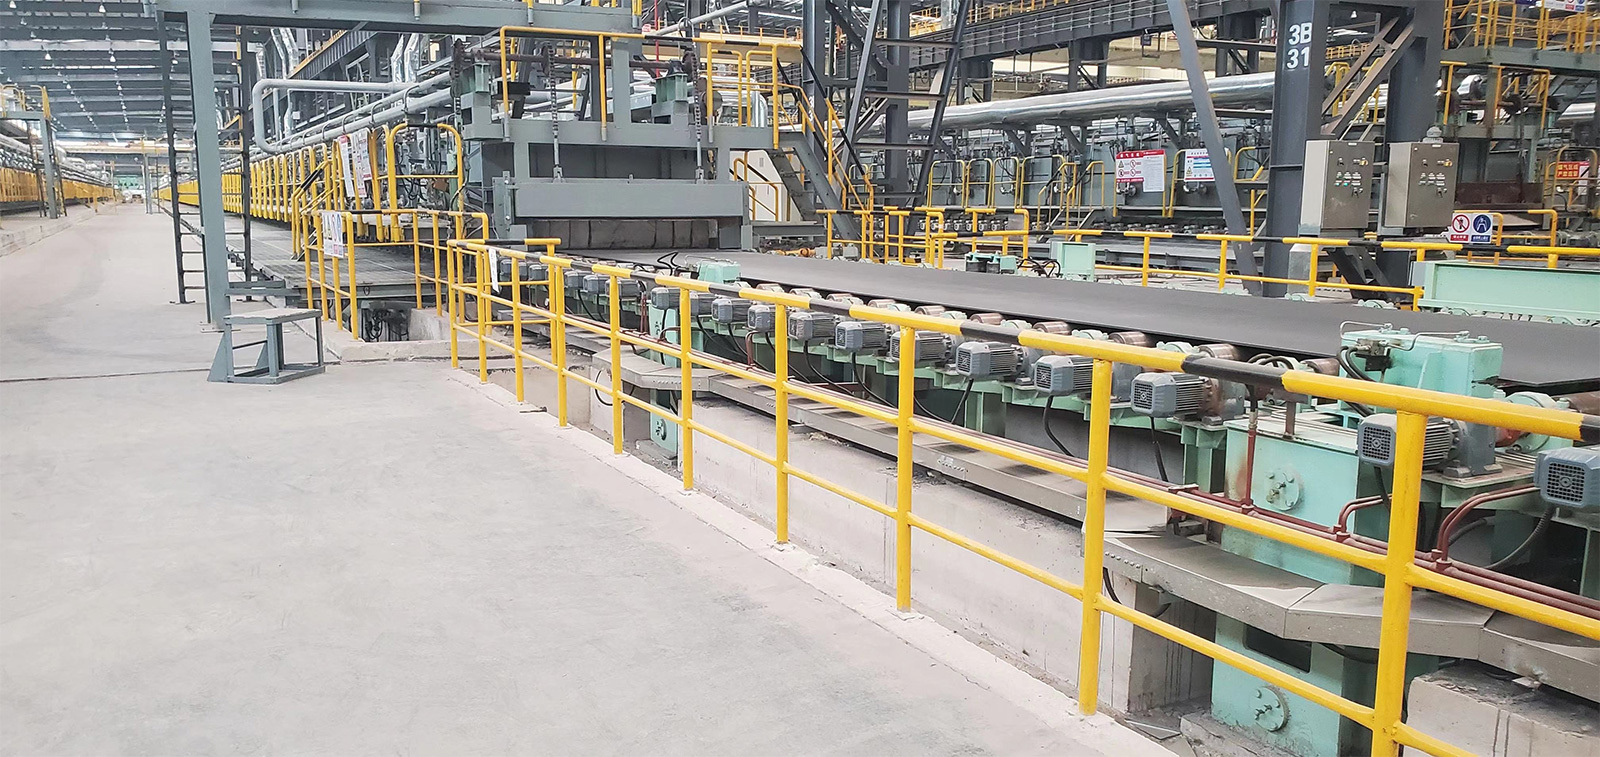
热处理线过程控制系统(以下简称L2系统)涵盖的工艺范围包括从钢板上线到下线全过程。
L2系统是全线协调运行的核心控制部分,全线各区域的运行以炉区的运行为核心,根据炉区的出钢节奏或速度,统一协调全线各区域的基本运行参数,各区域在满足全线运行条件的基础上,根据各区域设备的工作特点,由各区域L2或L1计算与执行本区域的具体运行参数。对热处理炉,在正常生产状态下,均保证热处理模型投入使用。对于已有成熟工艺曲线的产品,可直接调用现有工艺;若客户有特殊需求,可建立新的工艺制度,形成对应特殊需求的新工艺曲线。L2系统主要完成钢板计划数据的请求与接收,热处理线的物料位置跟踪,热处理炉内钢板温度跟踪,热处理炉燃烧控制,抛丸机、淬火机、冷床等工序的生产数据和工艺参数下发,各工序生产实绩数据的收集和整理,生产报表生成及打印,与其它系统之间数据通讯等功能。
二级系统功能主要包括:实时数据采集、数字孪生、物料跟踪、生产计划、工艺制度、工艺优化、生产过程实绩、生产过程优化控制、实时画面、能耗数据、实时数据、历史数据、统计分析等等。
上一页
下一页
其它方案
相关案例